
激光焊翅片管是什么?优势、应用与高频焊对比
2026-09-14 23:16:53
嘉奥采暖
激光焊翅片管利用激光将翅片与基管熔接成一体,焊缝致密、接触热阻低,优势主要集中在高效换热、耐腐蚀以及频繁冷热冲击工况下的结构稳定性。
如果只是普通厂房采暖且项目预算有限,高频焊翅片管通常更具有经济性;如果面对高温烟气、较强腐蚀环境,或者对长期稳定运行和维护频率要求较高,激光焊翅片管的工艺优势会更加明显。
激光焊翅片管可以先关注这几个核心特点:
① 翅片与基管熔接结合,接触热阻较低;② 焊缝致密,有利于降低缝隙腐蚀风险;③ 适合频繁冷热循环和部分高温工况;④ 单位体积换热能力较强;⑤ 成本通常高于普通高频焊方案。
一、什么是激光焊翅片管?
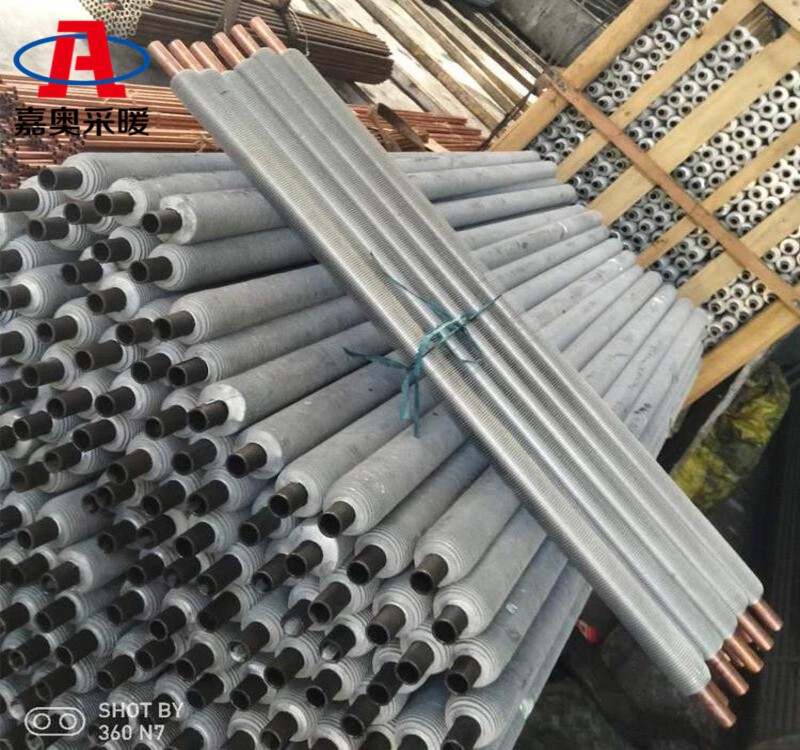
激光焊翅片管是一种利用激光焊接工艺,将金属翅片与基管熔接结合的强化换热元件。焊接后翅片与管壁连接紧密,可以减少翅片与基管之间的接触间隙,从而降低接触热阻,提高热量由基管向翅片传递的效率。
与普通机械缠绕或部分传统焊接结构相比,激光焊更强调焊缝连续性、连接精度和材料适配能力,因此常被用于对换热效率、耐腐蚀性以及长期运行稳定性要求较高的工业换热项目。
二、激光焊翅片管有哪些核心优势?
1. 接触热阻低,有利于提高换热效率
激光焊使翅片与基管形成较紧密的冶金结合,翅片与管壁之间的接触间隙较小,有利于减少接触热阻,使热量更加顺畅地从基管传向翅片。
按照本文给出的对比经验,部分激光焊翅片管的传热能力可达到普通翅片管的约1.5-2.5倍。实际提升幅度仍会受到基管材质、翅片规格、介质温度、流速和空气侧条件影响,不能将这一比例直接套用于所有产品。
2. 焊缝较致密,更适合腐蚀风险较高的环境
翅片与基管之间连接较紧密,可以减少部分结构缝隙,在潮湿、含硫或其他具有腐蚀风险的烟气环境中,有利于降低缝隙处积液、积灰和局部腐蚀的风险。
不过设备最终耐腐蚀能力仍主要取决于基管材质、翅片材质、介质成分、工作温度和表面状态,因此强腐蚀工况仍应优先从材料体系和项目设计标准进行判断。
3. 单位体积换热能力较高,有利于紧凑布置
激光焊翅片管可以通过较紧凑的结构获得较大的有效换热面积,在满足相同换热需求时,有机会减少设备体积或安装空间。
原文提到,部分LNG船气化装置案例中设备体积可缩小约30%。这一数据属于特定项目案例,实际能否实现类似效果,需要结合翅片参数、换热负荷、介质条件以及设备结构重新计算。
4. 更适合频繁冷热循环和部分严苛工况
对于频繁启动、停机或冷热交替明显的换热系统,翅片与基管的连接稳定性较为重要。激光焊结构连接紧密,在合理材料和焊接工艺条件下,更适合评估用于存在热循环和热冲击的项目。
按照本文给出的应用范围,部分激光焊翅片管可用于约400-600℃的高温余热回收、垃圾焚烧等场景。实际允许温度仍应根据基管、翅片材料、焊缝设计和具体产品技术参数确认。
5. 传热路径稳定,有利于降低长期换热衰减风险
较低的接触热阻意味着基管与翅片之间的热量传递更加直接。如果焊缝质量、材料和运行环境匹配,可以减少因翅片松动或接触状态变化造成的传热性能下降,有利于长期稳定运行。
三、激光焊翅片管适合哪些工业场景?
激光焊翅片管更适合那些不仅要求换热效率,还需要兼顾高温、腐蚀、热循环或长期稳定运行的工业项目,例如:
工业高温烟气余热回收;
垃圾焚烧及烟气换热设备;
含硫、潮湿或腐蚀性较强的烟气环境;
频繁启停、冷热循环明显的换热系统;
对设备体积和安装空间要求较高的换热装置;
需要长期稳定运行并降低维护频率的工业项目。

四、激光焊和高频焊翅片管有什么区别?
| 对比项目 | 激光焊翅片管 | 高频焊翅片管 |
|---|---|---|
| 焊接特点 | 焊缝精细、连接紧密 | 螺旋翅片焊接,结构牢固 |
| 接触热阻 | 通常较低 | 较低,适合常规工业换热 |
| 严苛工况 | 更适合高温、腐蚀、热循环工况 | 适合大量常规工业换热工况 |
| 翅片尺寸 | 结构可较紧凑,翅片高度受工艺影响 | 较容易采用较高翅片结构 |
| 采购成本 | 通常较高 | 通常更具经济性 |
| 典型选择 | 高温烟气、腐蚀环境、长期稳定运行 | 厂房采暖、烘干、常规工业换热 |
五、什么时候选激光焊,什么时候选高频焊?
激光焊并不意味着在所有项目中都比高频焊更合适。普通厂房采暖、烘干以及温度和腐蚀要求不高的工业换热项目,高频焊通常能够兼顾换热能力、结构强度和采购成本。
如果项目面对较高温度烟气、明显腐蚀介质、频繁冷热冲击,或者对长期稳定运行和减少检修频率有更高要求,则可以重点评估激光焊翅片管。
高频焊与激光焊快速选择:
普通采暖、常规烘干、预算敏感项目,可优先比较高频焊;高温烟气、较强腐蚀、频繁冷热循环或要求长期少维护的项目,可以重点评估激光焊。最终仍应以介质参数、材料和换热计算结果为准。
六、激光焊翅片管选型要看哪些参数?
选激光焊翅片管时,不能只看焊接工艺等级。首先应明确实际换热工况,再决定是否有必要采用更高成本的激光焊方案。
管内介质类型和设计温度;
烟气或空气侧温度;
系统设计压力和工作压力;
烟气中是否含硫、酸性成分或其他腐蚀介质;
设备冷热循环和启停频率;
基管和翅片材质;
目标换热量及可用设备空间;
积灰、清灰和后期维护条件;
项目预算和预期运行周期。
高温腐蚀工况选型提醒:
选激光焊翅片管前,建议把介质温度、腐蚀成分、冷热循环频率、目标换热量、维护要求和项目预算放在一起比较,避免在普通低负荷采暖项目中仅为了追求更高工艺等级而增加不必要的成本。
七、总结
激光焊翅片管通过激光将翅片与基管紧密熔接,具有接触热阻较低、焊缝致密和结构稳定等特点,更适合高温、腐蚀性较强、冷热循环频繁或要求长期稳定运行的工业换热场景。普通厂房采暖和预算较为敏感的项目,则应结合实际工况综合比较激光焊与高频焊方案,而不是单纯按照工艺等级判断优劣。
八、激光焊翅片管与高频焊对比常见问题
1. 激光焊翅片管和高频焊翅片管最大的区别是什么?
核心区别在于焊接方式以及严苛工况适应侧重点。激光焊更强调焊缝精细、接触热阻和复杂材料适配能力,在高温、腐蚀和冷热冲击环境下更值得重点比较;高频焊则在大量常规工业换热项目中具有较好的经济性和通用性。
2. 激光焊翅片管一定比高频焊好吗?
不一定。普通厂房采暖、烘干或预算有限的项目,高频焊通常已经能够满足需求;激光焊更适合高温烟气、腐蚀性较强、冷热循环明显或长期稳定运行要求更高的项目。
3. 哪些工况更适合激光焊翅片管?
本文重点提到约400-600℃等级的高温余热回收、垃圾焚烧、含硫潮湿或腐蚀性较强的烟气环境,以及频繁冷热交替的工业换热场景。实际能否使用仍应根据材料和产品设计参数确认。
4. 激光焊翅片管为什么更适合腐蚀环境?
激光焊结构的翅片与基管连接较紧密,缝隙相对较少,有利于降低部分缝隙积液和局部腐蚀风险。但设备最终耐腐蚀能力仍主要取决于基管和翅片材质以及实际介质成分。
5. 激光焊翅片管为什么可以做得更紧凑?
因为其翅片与基管之间的传热连接较好,单位体积内可以获得较高的有效换热能力。在达到相同换热需求的情况下,部分项目有机会采用更紧凑的换热器结构,从而减少设备占用空间。
6. 普通厂房采暖有必要选择激光焊翅片管吗?
不一定。如果只是普通热水或蒸汽采暖,介质温度、腐蚀性和运行条件都比较常规,高频焊翅片管通常具有更好的成本优势。只有当项目对高温、腐蚀、冷热循环、设备体积或长期维护提出更高要求时,才更有必要重点比较激光焊方案。